

Tutti i materiali rinforzati in fibra di vetro, l'ammollo e l'impregnazione sono influenzati dal diametro della fibra, dal numero di tessuti dei fasci di seta e dalla dispersione delle fibre. La saturazione descrive la condizione di bagnatura della vetroresina. L'immersione descrive la capacità della resina di penetrare nei materiali di rinforzo multistrato.
Ad esempio, la micro-microstruttura della stuoia di fibra di vetro è satura molto veloce, perché la fibra è ben dispersa, il diametro del filamento singolo è piccolo e la superficie della fibra è di alta qualità. Ma la resina non può penetrare il materiale rinforzato che è imbevuto nella stuoia sottile. Infatti, se la resina è nell'aria, la bolla può diventare un vuoto permanente nei prodotti laminati.
D'altra parte, il roving fatto di stuoie di seta continua continua di solito ha un'ottima impregnazione, permettendo la resina e l'aria di essere eseguiti rapidamente attraverso la struttura del feltro. In un tappetino, il monofilamento può essere bagnato più lentamente in un grande fascio di filamenti, ma le bolle sono più facili da staccarsi dalla struttura laminata.
In breve, i materiali rinforzati con fibre di vetro hanno tanti cambiamenti che possono influenzare il prodotto finale. Ci sono anche molti modi per ottimizzare i compositi per ottenere le prestazioni degli utenti finali. La strategia migliore è lavorare con i fornitori di materiali per garantire i risultati attesi.
Cambiamenti di ammollo e impregnazione di materiali rinforzati in fibra di vetro
Prodotti popolari

Guscio protettivo in fibra di carbonio per ammortizzatore di motociclisti
Il guscio protettivo che assorbe in fibra di carbonio è un dispositivo protettivo utilizzato per gli ammortizzatori di

Piastra in fibra di carbonio con trama in twill 3K
Foglio in fibra di carbonio con trama twill 3K di alta qualità, realizzato al 100% in vera fibra di carbonio e resina

Produttore di preimpregnati unidirezionali in fibra di carbonio|Preimpregnato...
Preimpregnato unidirezionale in fibra di carbonio per componenti compositi leggeri e ad alta-resistenza. Peso areale
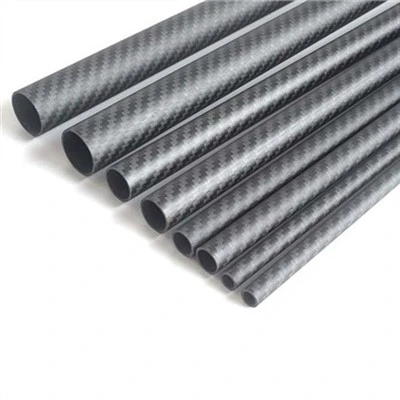
Tubo in fibra di carbonio 3K premium: ultra-leggero, elevata-resistenza, dime...
I nostri tubi in fibra di carbonio 3K di grado industriale- adottano un'avanzata tecnologia di stampaggio con
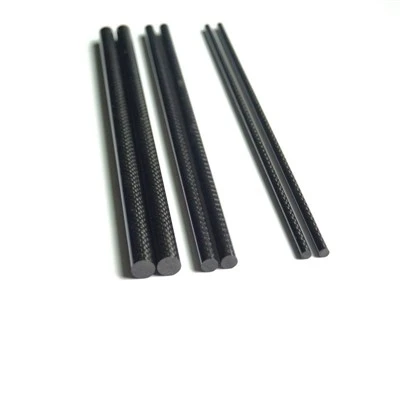
Asta per tenda personalizzata in fibra di carbonio per campeggio all'aperto
Le nostre aste di supporto per tende in fibra di carbonio sono progettate per sistemi leggeri di pali per tende da

Tubo in fibra di carbonio ultra-leggero e ad alta resistenza per aste portaba...
Questo tubo in fibra di carbonio è progettato per eventi di trail running, gare in montagna, competizioni all'aperto e